Indústria
Equipamentos para Semicondutores
Componentes de grau de vácuo e de manuseio de wafers usinados com disciplina de limpeza.
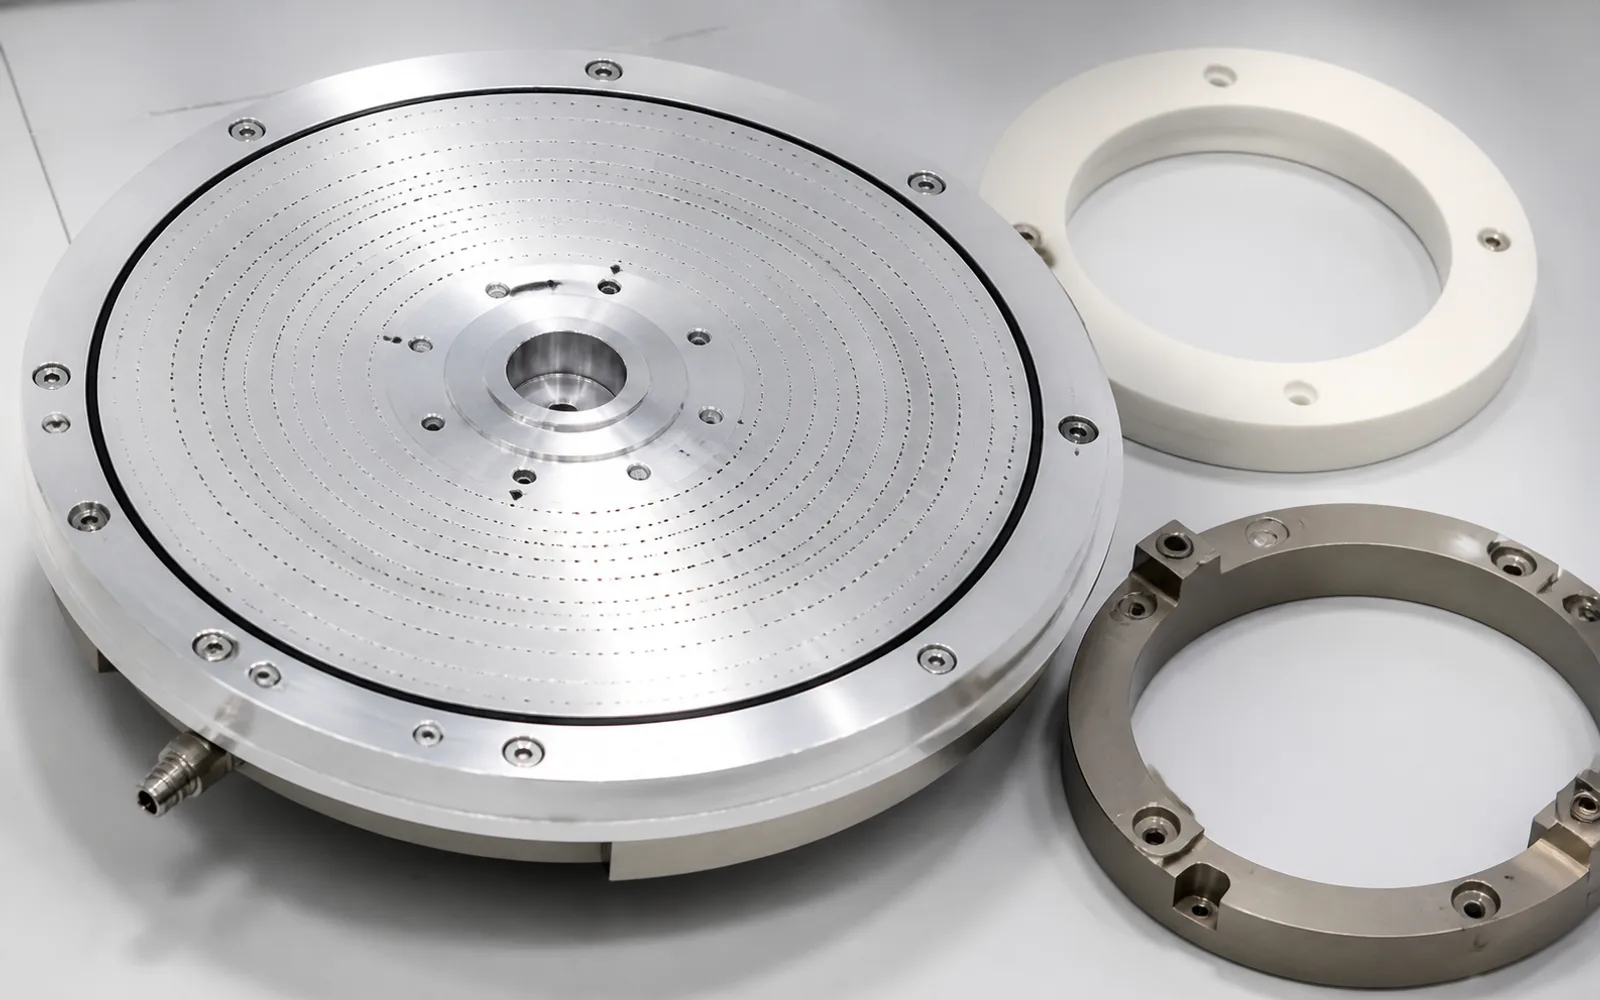
A FabVector usina peças de Equipamentos para Semicondutores em Chapa de Alumínio Fundido MIC-6, Aço Inoxidável 316L, Alumínio 6061-T6, a partir de 1 peça, com estimativa online instantânea, orçamento revisado por engenheiro em 24 horas e arquivos protegidos por NDA. Entrega com impostos tratados para EUA, Canadá, Reino Unido e Austrália.
- Materiais
- Chapa de Alumínio Fundido MIC-6, Aço Inoxidável 316L, Alumínio 6061-T6
- Pedido mínimo
- 1 peça
- Estimativa
- ~60s online
- Orçamento
- revisado em 24h
- IP
- NDA desde o upload
O que trava este setor
Equipamento de semicondutores é a usinagem no seu modo mais implacável: numa superfície de vedação de vácuo, um único risco é um vazamento virtual, e as notas do desenho — limpeza, ausência de marcas de ferramenta cruzando a vedação, acabamento sem óleo — são mais difíceis que as cotas. End effectors de manuseio de wafers vivem de planicidade de 0,02–0,05 mm, em que uma peça empenada se mede diretamente em rendimento. O controle de contaminação se estende ao próprio manuseio de materiais, incluindo zonas de exclusão de Cu/Zn que a maioria das oficinas nunca administrou. As frotas operam por uma década ou mais, então o fornecedor precisa reproduzir peças do build alfa como sobressalentes anos depois, a partir de revisões controladas.
Peças típicas que usinamos
- Corpos, tampas e flanges de câmaras de vácuo
- End effectors de manuseio de wafers e garras de borda
- Hardware de estágios, pórticos e plataformas de movimento
- Manifolds de distribuição de gases e blocos de substrato
- Componentes de contato com wafer em PEEK/PTFE
Materiais recomendados
Chapa de Alumínio Fundido MIC-6
A especialista em planicidade: chapa fundida com alívio de tensões que não empena durante a usinagem.
Aço Inoxidável 316L
O inox naval e médico: química com molibdênio que resiste a cloretos e ciclos de esterilização.
Alumínio 6061-T6
O alumínio CNC padrão: resistente para a maioria das aplicações, usina rápido e anodiza bem.
PEEK
O polímero que substitui o metal: serviço a 250 °C, imunidade química e opções de grau implantável.
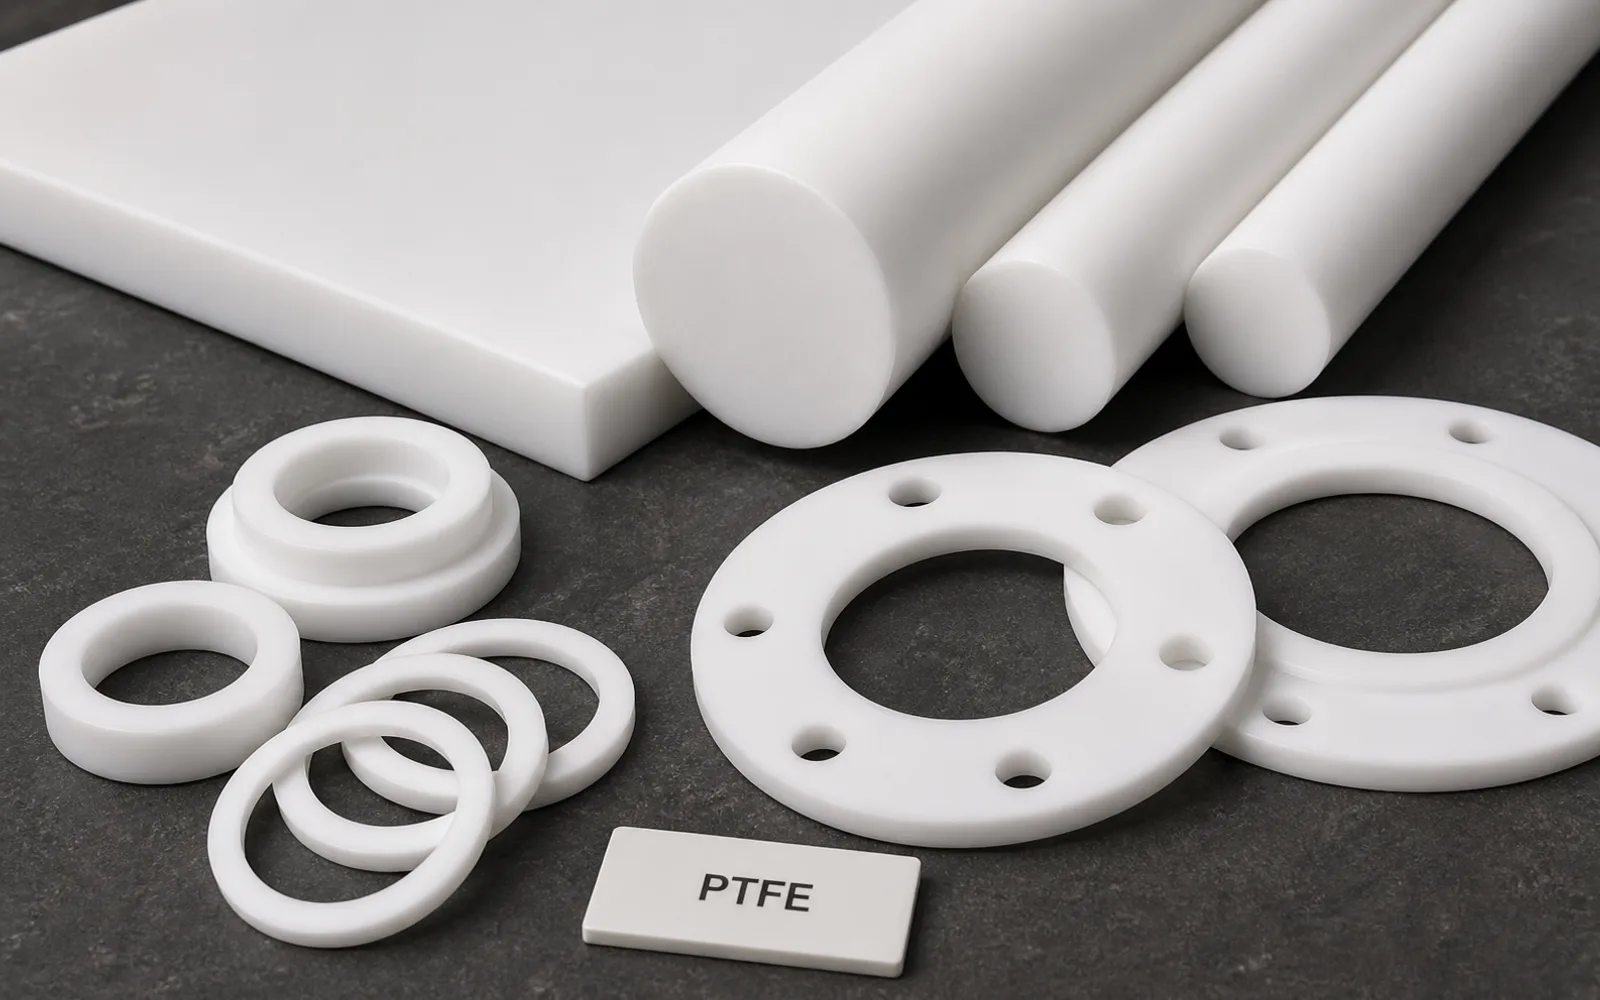
PTFE (Teflon)
O sólido mais deslizante que existe: vedações e isoladores imunes a químicos e ao calor.
Acabamentos recomendados
Eletropolimento
Deposição reversa que dá brilho, rebarba e passiva o inox em uma única etapa.
Passivação
Higiene química para o inox: remove o ferro incrustado para que o aço seja tão inoxidável quanto promete.
Anodização Tipo II (Incolor)
O acabamento padrão do alumínio: óxido duro e incolor que preserva o aspecto metálico.
Certificações e normas
- ISO 9001
- Entendemos que as auditorias de fornecedores de OEMs de semicondutores começam na disciplina de processo ISO 9001 e avançam para procedimentos de limpeza e manuseio.
- EN 10204 3.1
- Apoiamos a rastreabilidade de material com certificados de usina EN 10204 3.1 para componentes de vácuo e de linha de gases em que a química da liga é crítica.
- RoHS / REACH
- Apoiamos declarações RoHS/REACH para módulos de equipamentos enviados a mercados regulados.
Entendemos e atendemos a estes requisitos; o escopo de certificação e documentação é confirmado por pedido.
Perguntas de compradores de Equipamentos para Semicondutores
- Qual alumínio é usado em placas de equipamentos de semicondutores e por quê?
- Chapa fundida MIC-6 para tudo onde estabilidade dimensional supera resistência — placas de estágio, mesas de vácuo, bases de calibre — porque chega aliviada de tensões e permanece plana após usinagem. 6061-T6 para suportes estruturais. Trocar uma pela outra para economizar é como estágios derivam semanas após a aceitação.
- Peças usinadas podem ser entregues limpas o suficiente para vácuo e sala limpa?
- Sim, quando especificado no RFQ: usinagem sem silicone, lavagem controlada, manuseio de baixa desgaseificação e embalagem dupla são cotados como etapas de processo, não improvisos. 316L eletropolido para componentes UHV é combinação padrão no nosso trabalho de equipamentos de fab.
- Qual prazo é realista para dispositivos e mesas sobressalentes de fab?
- Para uma máquina parada, dias importam: dispositivos unitários em MIC-6 ou 6061 despacham em 3–7 dias com relatório de CMM. Manter desenho e programa em arquivo desde o primeiro pedido é o que torna a reposição uma via rápida em vez de nova cotação.
- O que uma superfície de vedação de vácuo deve especificar no desenho?
- Mais do que um número de rugosidade. Declare o Ra da própria face de vedação, separado do resto da peça. Declare a direção das marcas: as marcas de ferramenta não podem cruzar a vedação, porque um caminho contínuo através da banda de vedação é um caminho de vazamento por mais fino que o acabamento seja. Dê ao canal do O-ring cotas, raios e acabamento próprios — o canal, e não a face, é onde se origina a maioria dos problemas de vácuo. Acrescente uma nota de aceitação sem riscos para a banda de vedação e diga como será julgada. E defina o critério de vazamento e o ensaio: uma taxa de vazamento de hélio com o método nomeado é uma especificação; "estanque a vácuo" não é. Essas notas determinam o roteiro de processo — fixação, direção da trajetória, método de rebarbação e manuseio — então pertencem ao RFQ, não a uma revisão depois do primeiro teste de vazamento.
- Alumínio anodizado ou nu dentro de uma câmara de processo — quem decide?
- O processo do OEM decide, e isso deve estar no desenho antes do RFQ. A razão de não ser escolha da oficina: uma anodização sulfúrica convencional é uma camada porosa que pode reter umidade e liberar partículas, e é atacada por plasmas com flúor, então quais câmaras a toleram depende de uma química que você conhece e nós não. O hardcoat é mais denso, mas ainda é uma camada de conversão com comportamento próprio. Revestimentos cerâmicos resistentes a plasma são aplicados por revestidores especializados, não pela oficina. O que o fornecedor de usinagem controla é tudo que faz o revestimento dar certo: liga e condição do substrato, o acabamento que o revestidor exige, mascaramento de roscas, faces de vedação e contatos elétricos, e cotas declaradas como válidas antes ou depois do revestimento. Diga quais desses se aplicam e a peça chega pronta para o seu revestidor em vez de voltar para retrabalho.
- Como funciona na prática uma exigência de exclusão de cobre e zinco numa oficina?
- É um regime de manuseio, não uma etapa de limpeza, e precisa ser acordado no RFQ porque muda o roteiro. Na prática significa que a peça nunca entra em contato com latão ou bronze em nenhuma etapa: nada de dispositivos, castanhas macias, martelos, escovas ou ferramentas de rebarbação em latão; armazenamento e transporte segregados para não ser empilhada com peças de liga de cobre; fluido de corte e química de lavagem escolhidos sem aditivo com cobre; e ferramental dedicado ou verificadamente limpo para as operações que tocam superfícies críticas. A documentação importa tanto quanto a prática — o embarque deve trazer uma declaração do que foi excluído e como. Se a exigência aparece pela primeira vez numa nota de desenho sem discussão, presuma que não foi orçada; levante-a explicitamente no RFQ para que o processo seja planejado e não presumido.
Serviços relevantes
Fresamento CNC
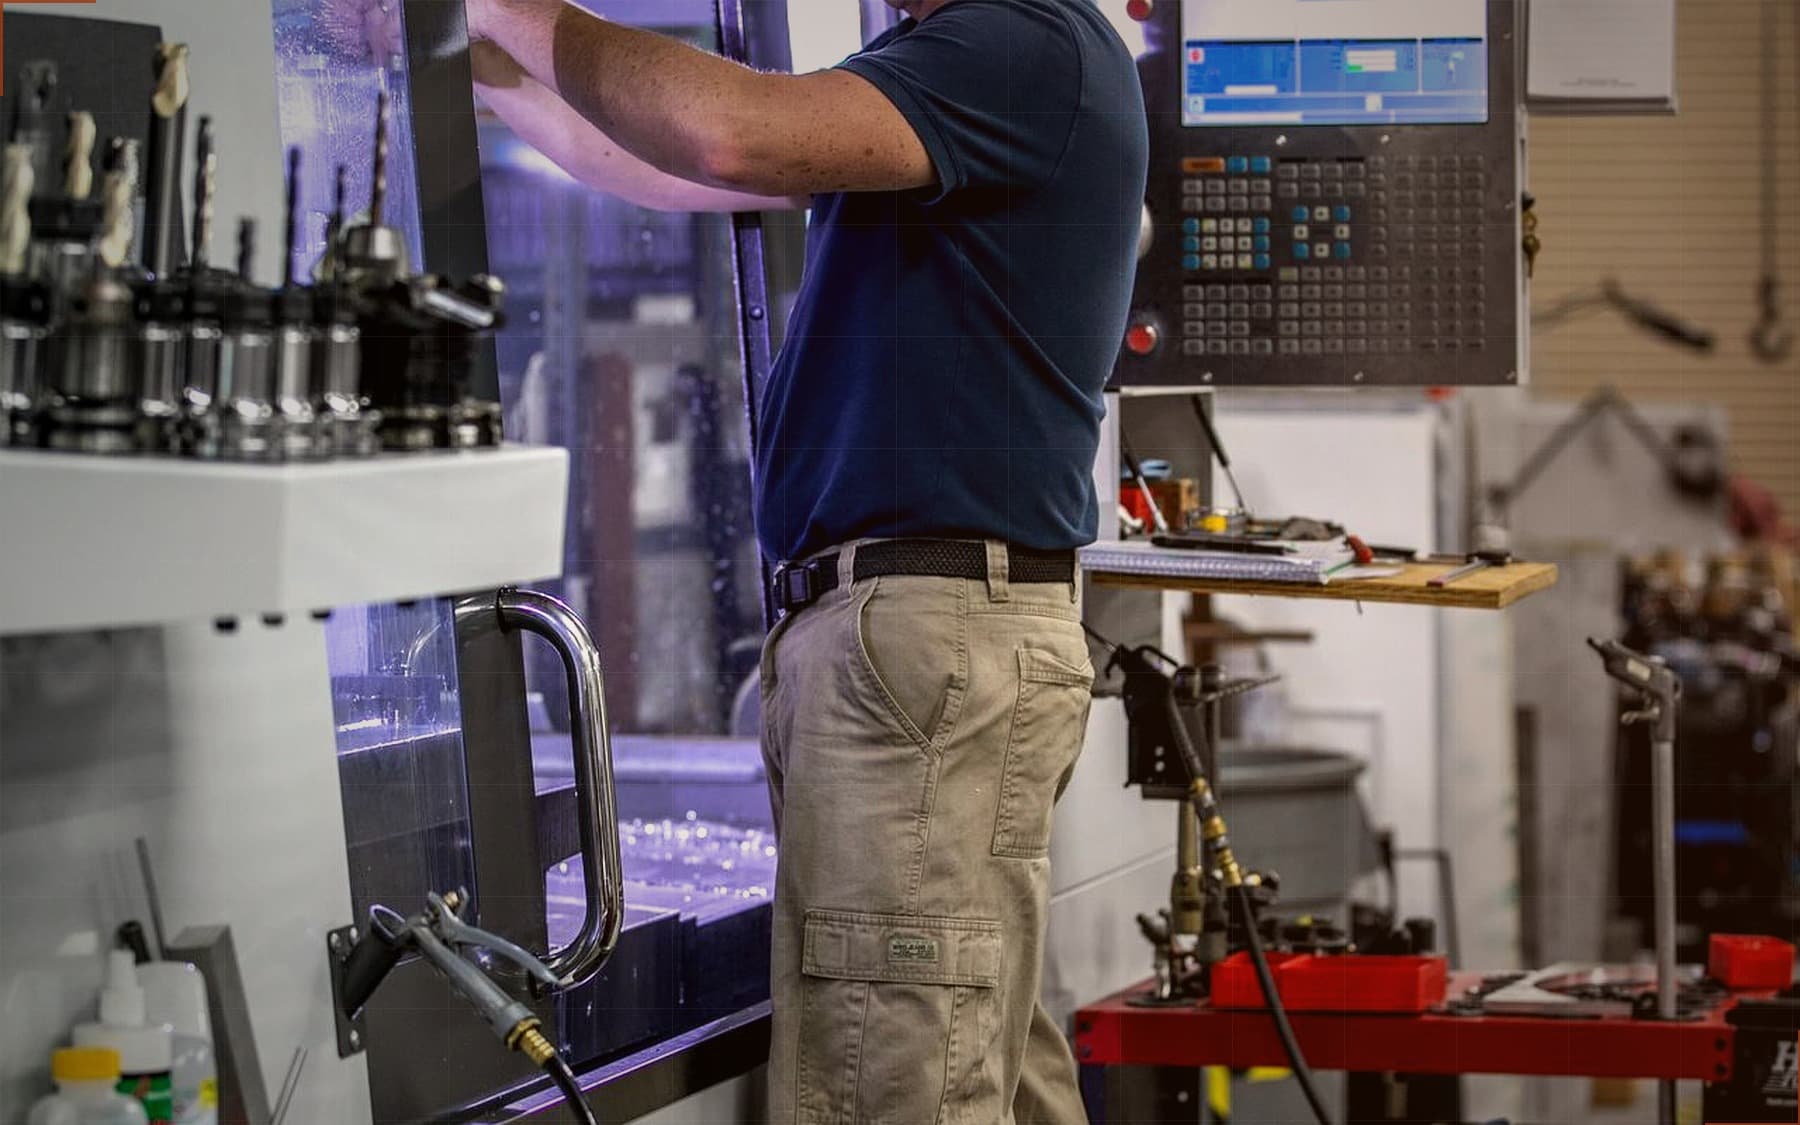
Usinagem vertical de 3 e 4 eixos para carcaças, suportes, manifolds e peças estruturais.
Usinagem 5 Eixos
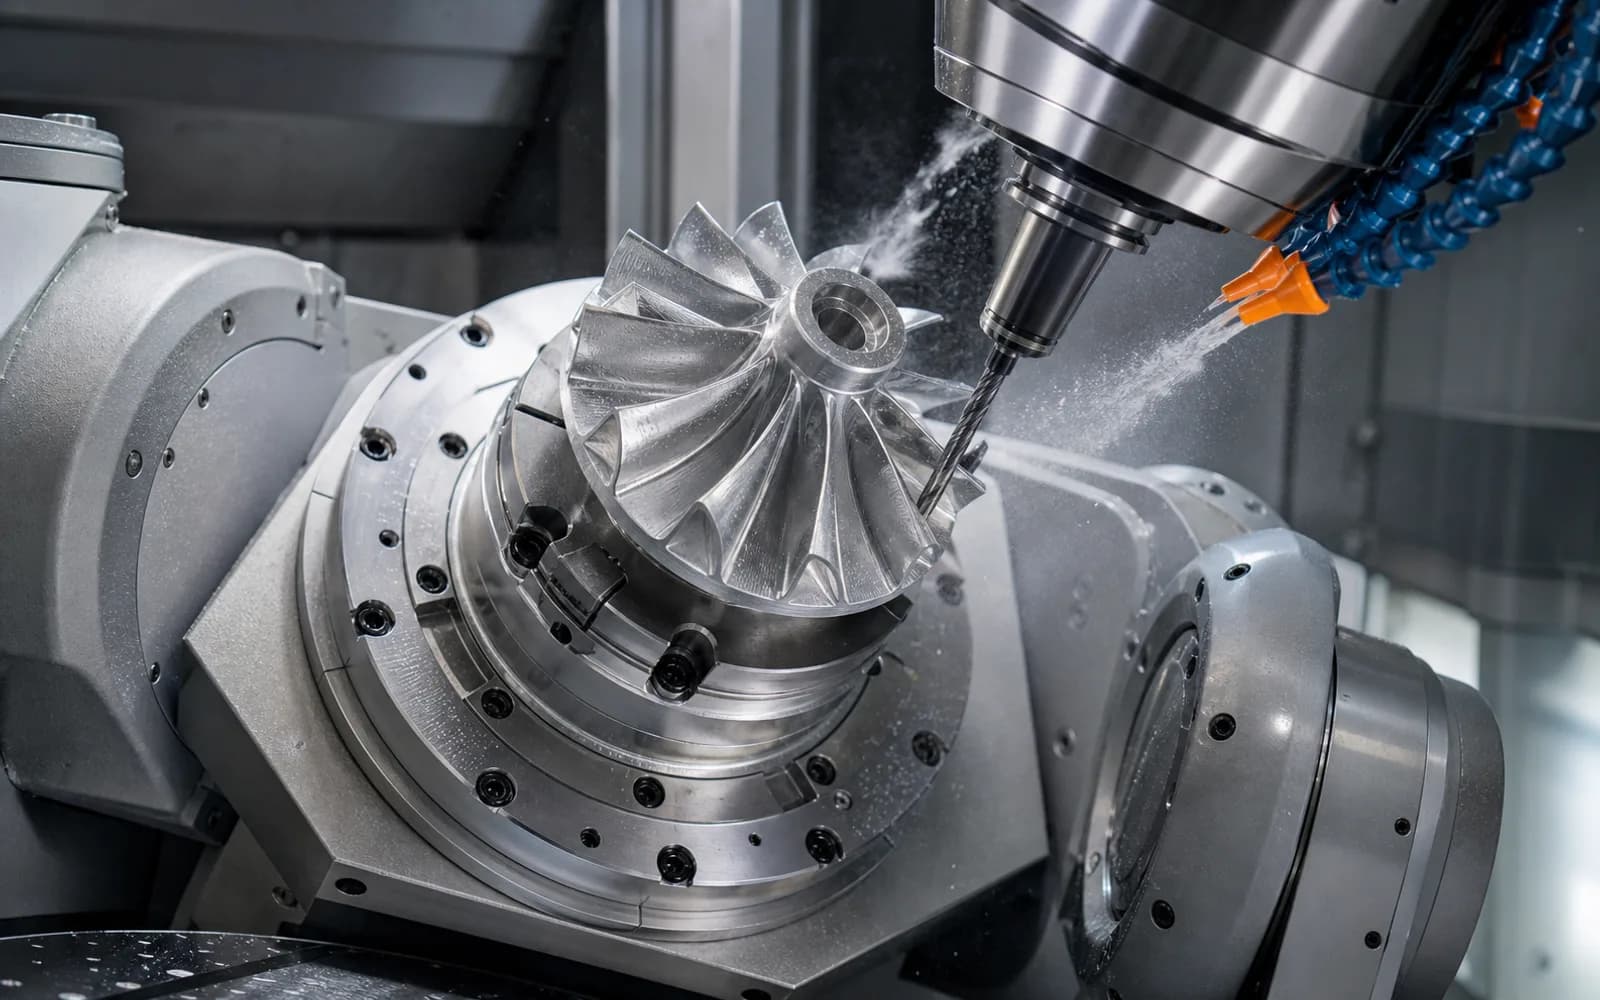
Usinagem 5 eixos simultâneos para rotores, superfícies de forma livre e geometrias em ângulos compostos.
Microusinagem
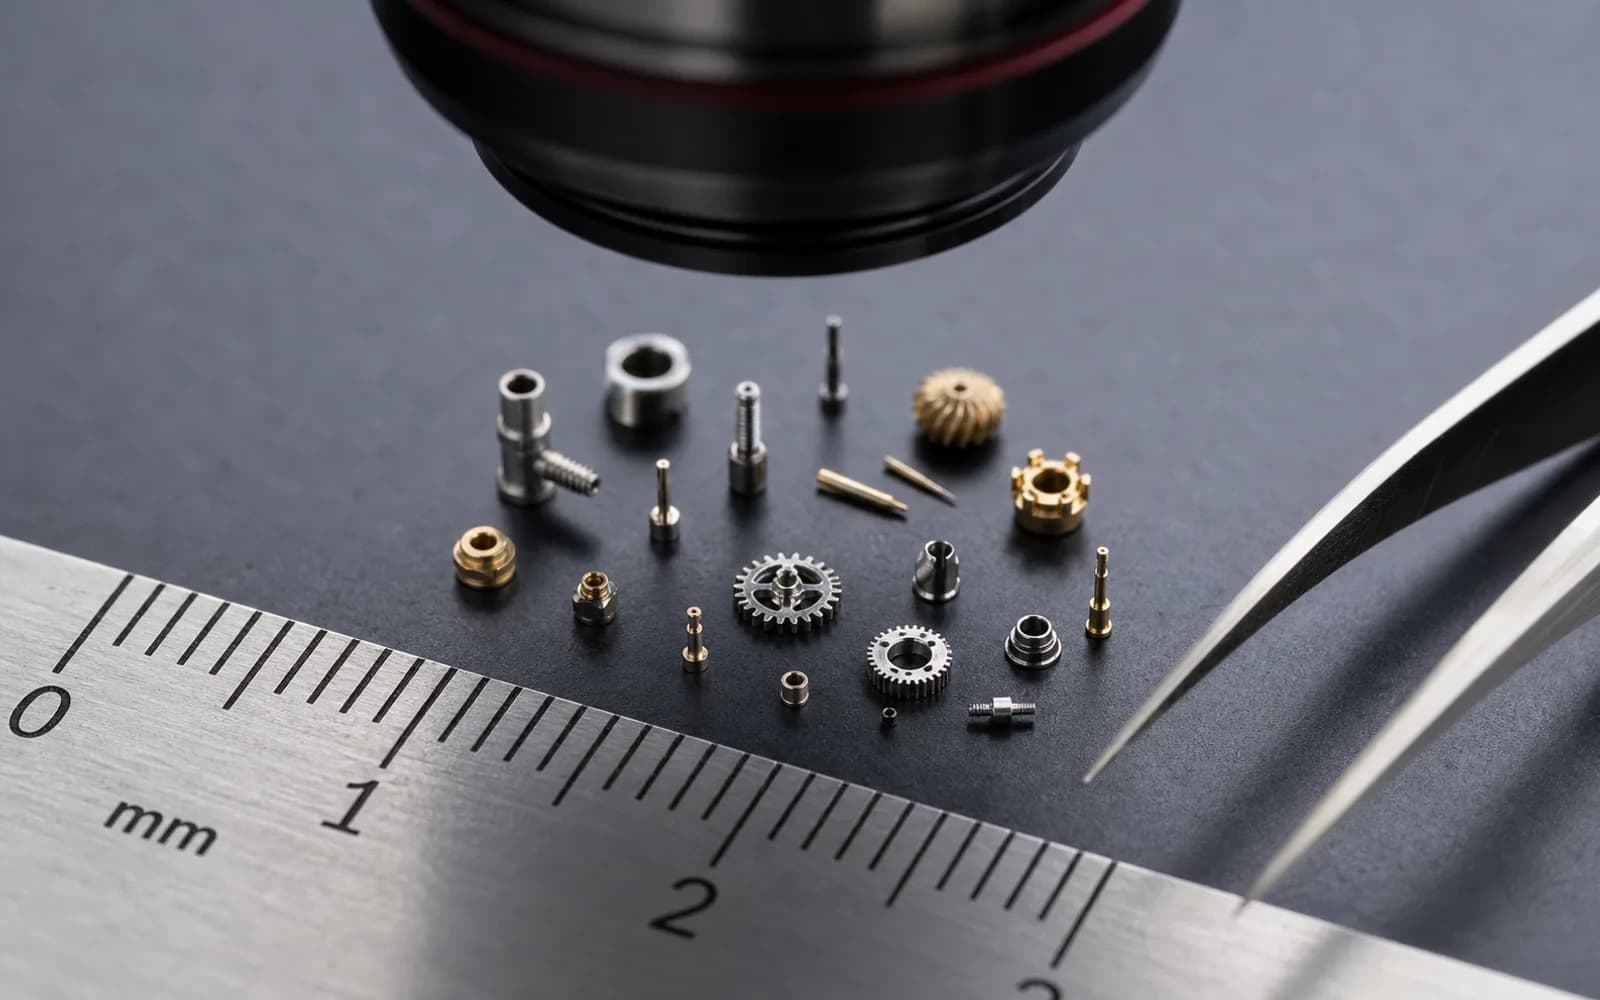
Fusos de alta rotação e ferramentas de Ø0,1 mm para geometrias abaixo de 1 mm e peças em escala relojoeira.
Usinagem CNC por país
Tem uma peça em mente?
Envie CAD ou desenho. CNC elegível recebe estimativa instantânea; outros processos seguem para revisão de engenharia. Protegido por NDA desde o primeiro byte.
Iniciar RFQ