Material · Ligas de Alumínio
Alumínio 7075-T6
Alumínio grau aeronáutico: resistência de aço com um terço do peso.
Índice de preço: $$
Orçamento instantâneo onlinePropriedades do material
| Parameter | Value |
|---|---|
| Resistência à tração | 572 MPa |
| Limite de escoamento | 503 MPa |
| Dureza | 150 HB |
| Densidade | 2.81 g/cm³ |
Escolha quando
Escolha 7075 quando a peça é limitada por resistência ou fadiga: escoamento 82% maior que o 6061 permite paredes mais finas e compensa o custo extra em redução de peso.
Considere outra liga quando
Evite em conjuntos soldados (propenso a trincas) e em peças limitadas por rigidez — o módulo elástico é igual ao do 6061, então não deforma menos. Anodize superfícies expostas.
Acabamentos compatíveis
Usinado (Sem Acabamento)
O acabamento de referência: direto da máquina, o mais rápido e barato.
Anodização Tipo II (Incolor)
O acabamento padrão do alumínio: óxido duro e incolor que preserva o aspecto metálico.
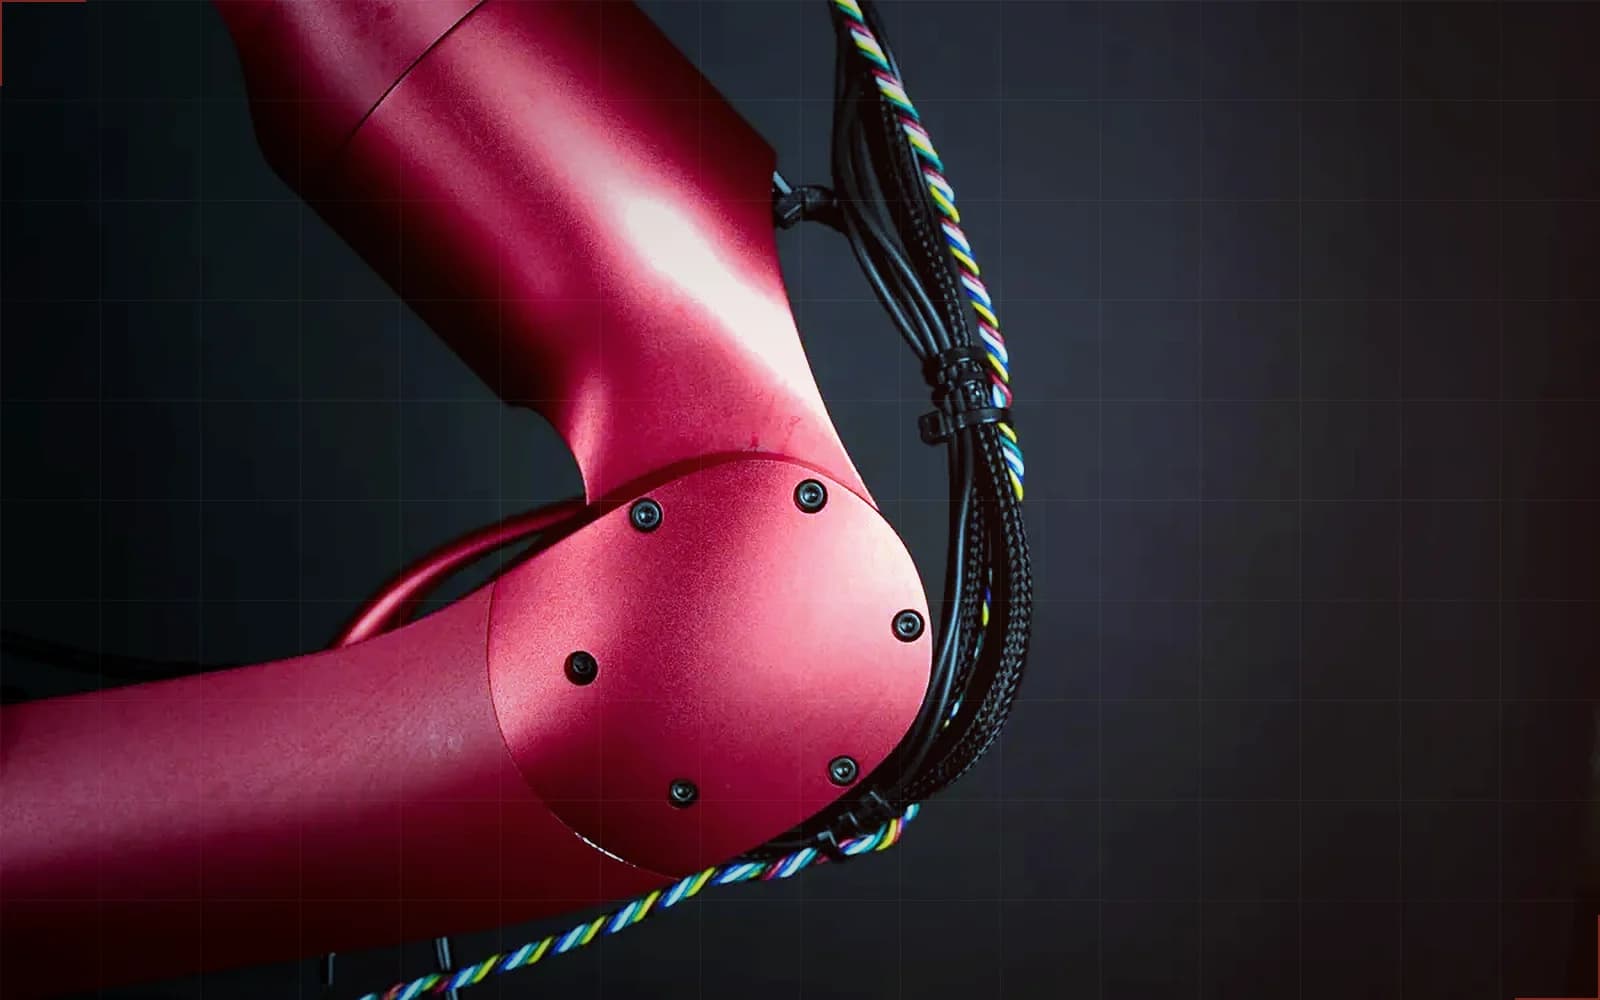
Anodização Tipo II (Colorida)
Cor que não descasca: corante fixado dentro da própria camada de óxido da peça.
Anodização Dura Tipo III
Blindagem antidesgaste para alumínio: uma camada de óxido tão dura quanto aço-ferramenta.
Cromatização (Alodine / Filme Químico)
Proteção anticorrosiva que permanece condutiva — o acabamento de aterramento EMI para alumínio.
Niquelação Química (Níquel Químico)
Deposição sem eletricidade: espessura totalmente uniforme em toda parte, inclusive furos e roscas.
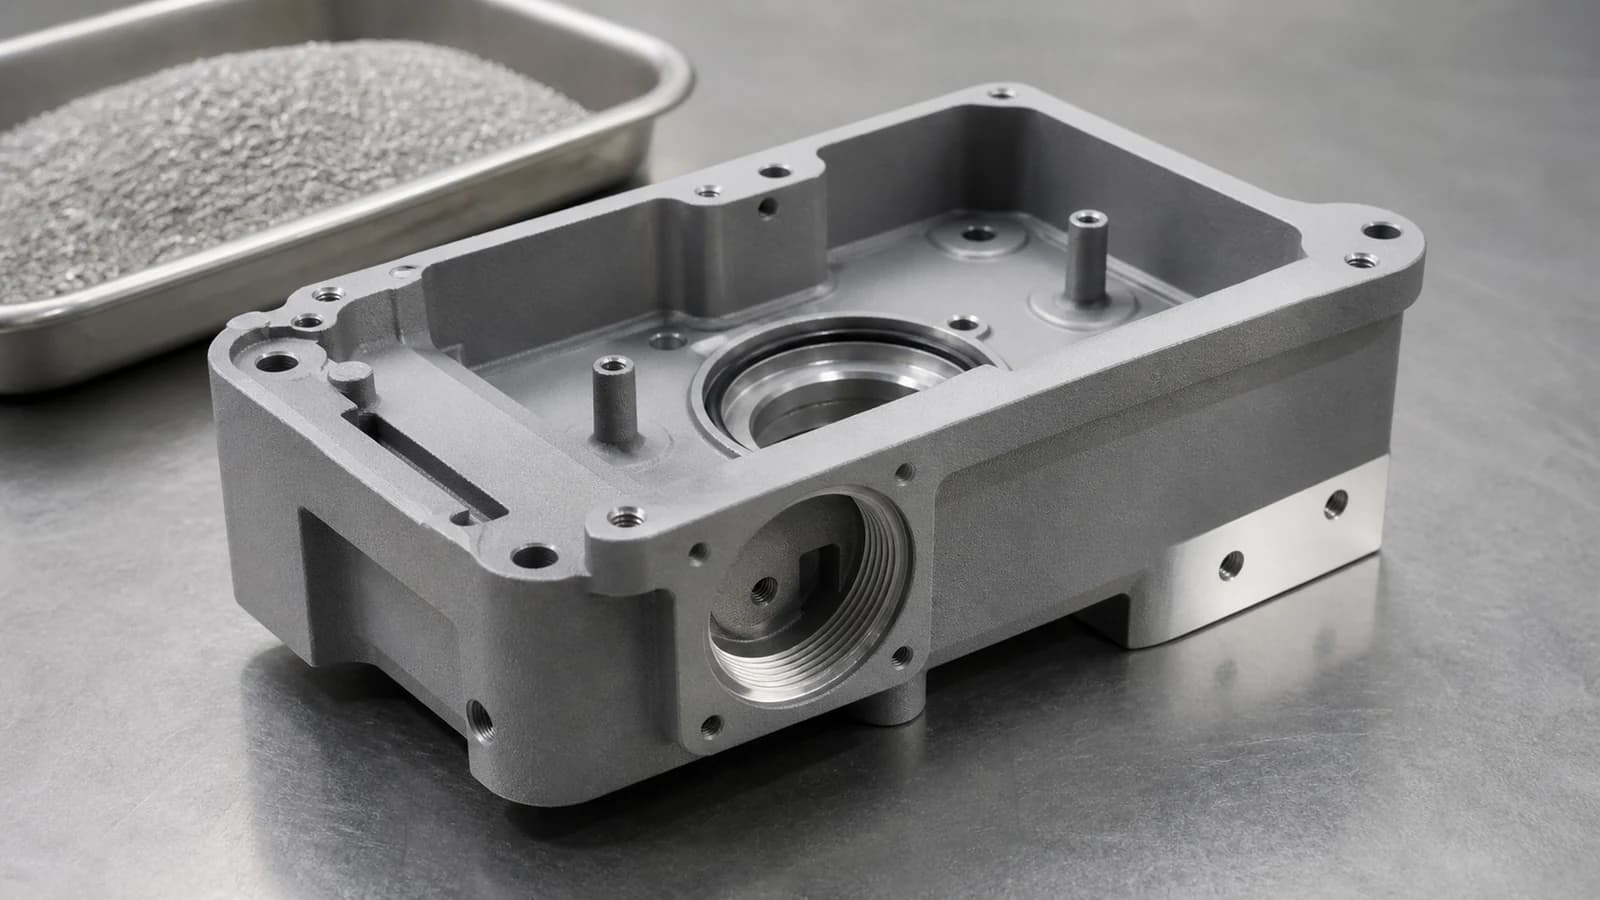
Jateamento de Esferas
O fosco uniforme: apaga marcas de ferramenta, oculta digitais e prepara a anodização perfeita.
Acabamento Escovado
O visual de eletrodoméstico premium: textura acetinada direcional em painéis, molduras e faces aparentes.
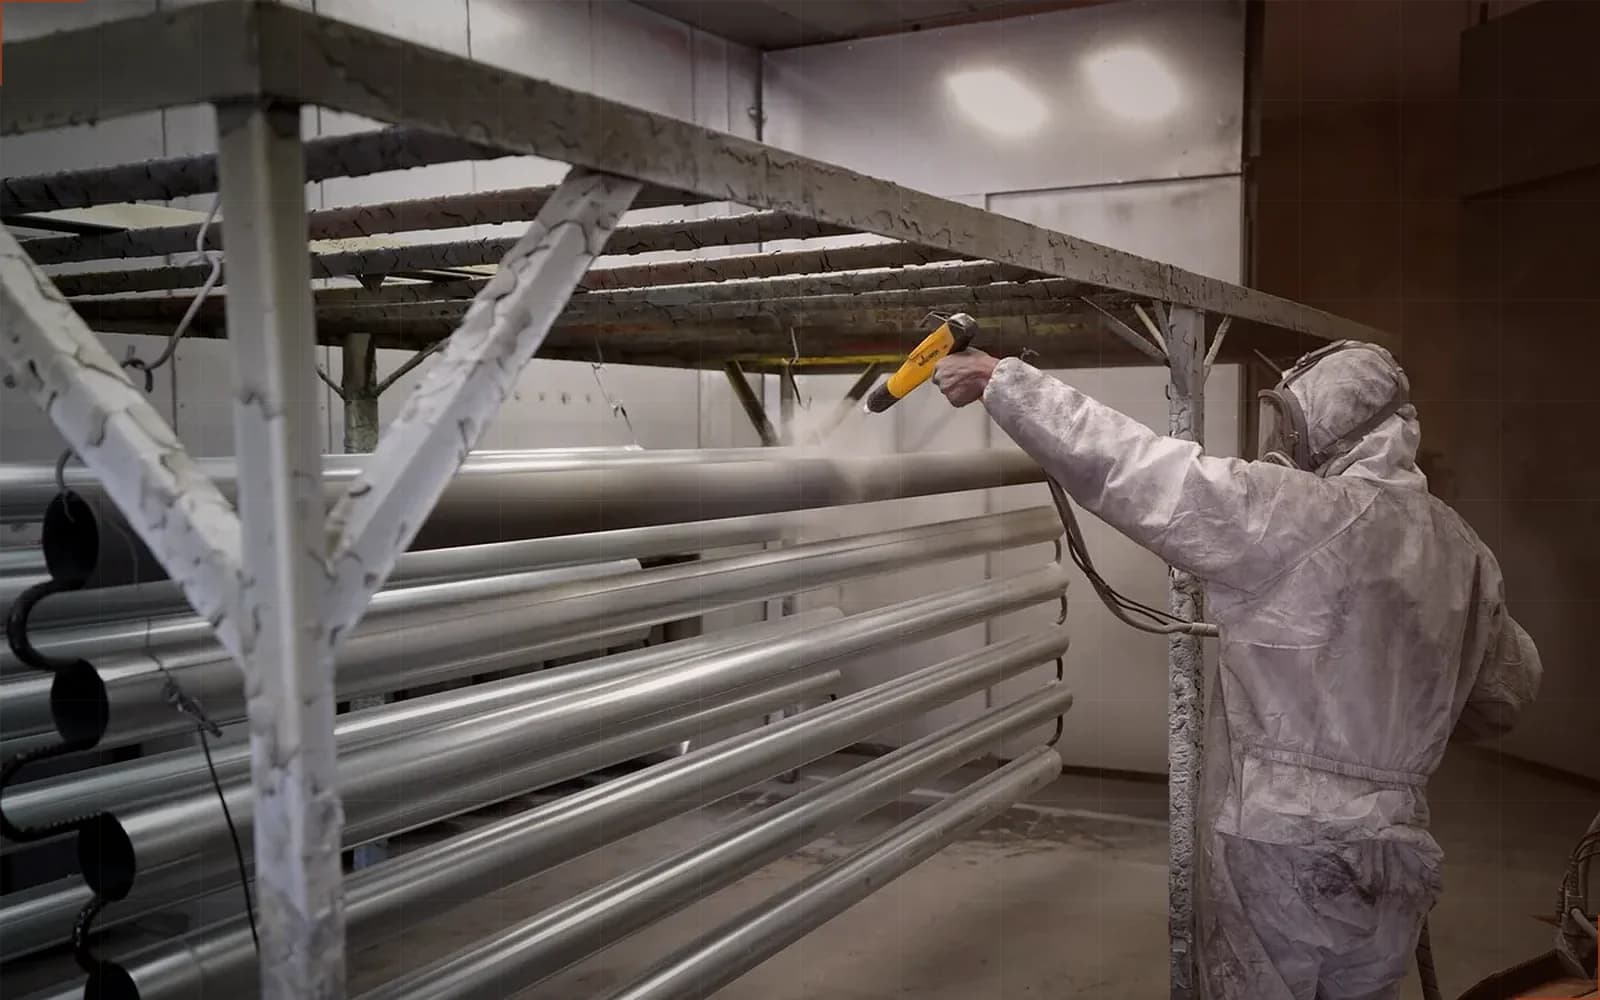
Pintura Eletrostática a Pó
Blindagem polimérica curada em estufa: qualquer cor RAL, à prova de intempéries, o revestimento estético mais resistente.
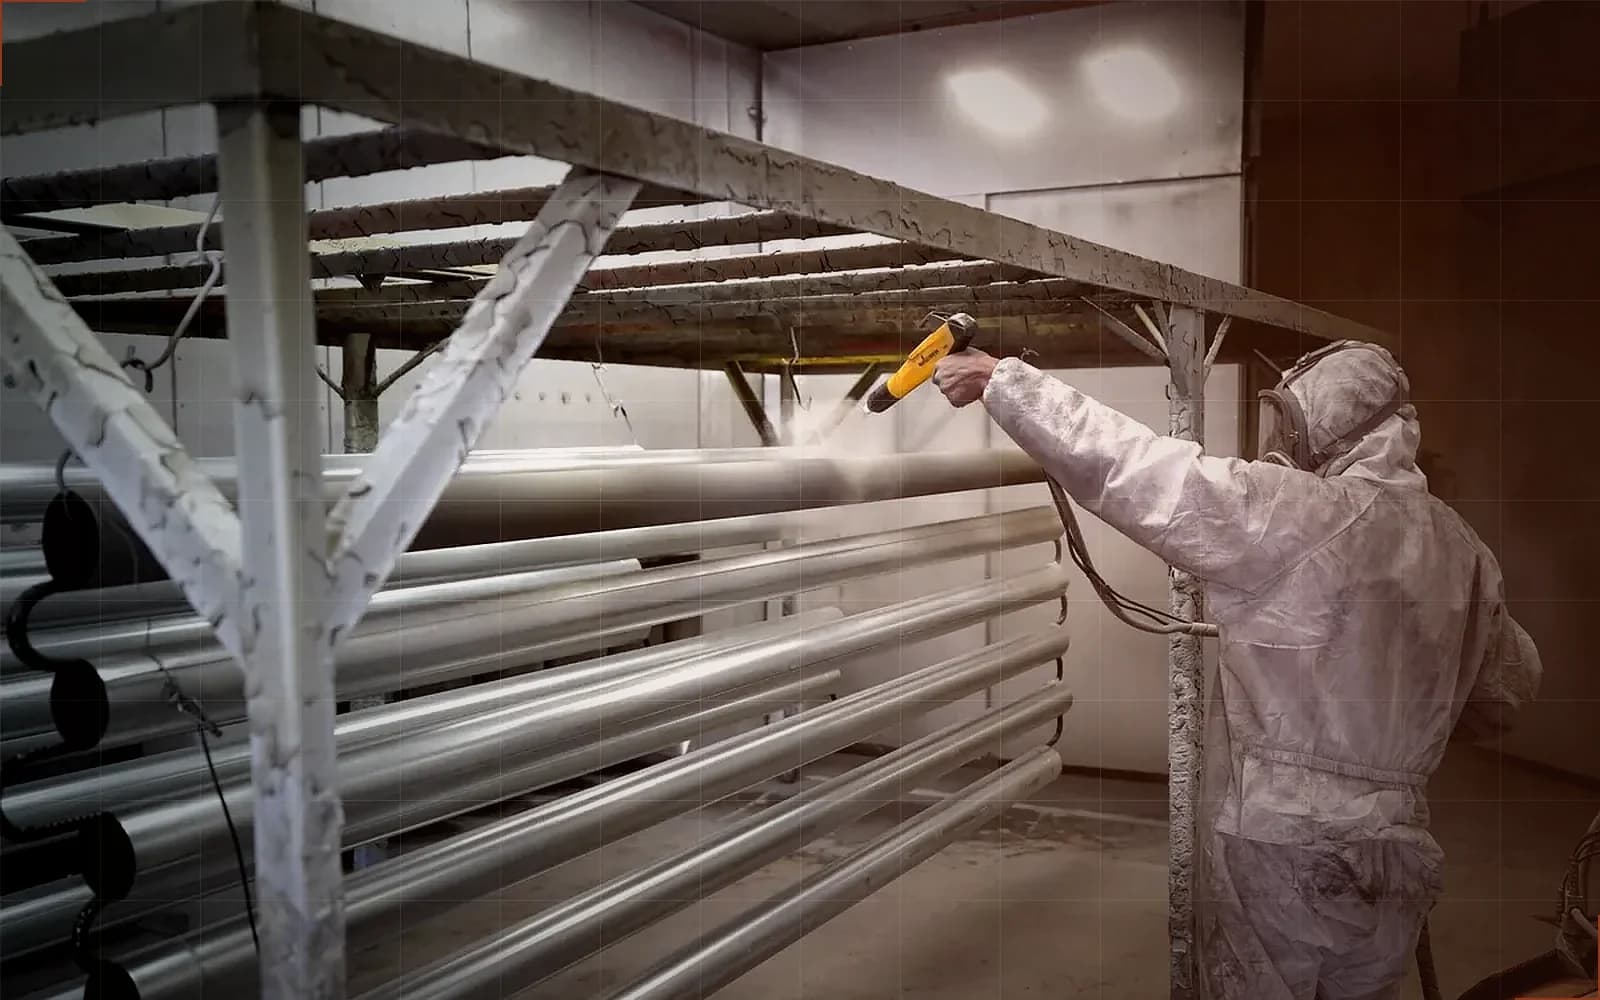
Pintura Líquida
Qualquer cor, qualquer brilho, qualquer substrato: a pintura flexível para plásticos e protótipos de aparência.
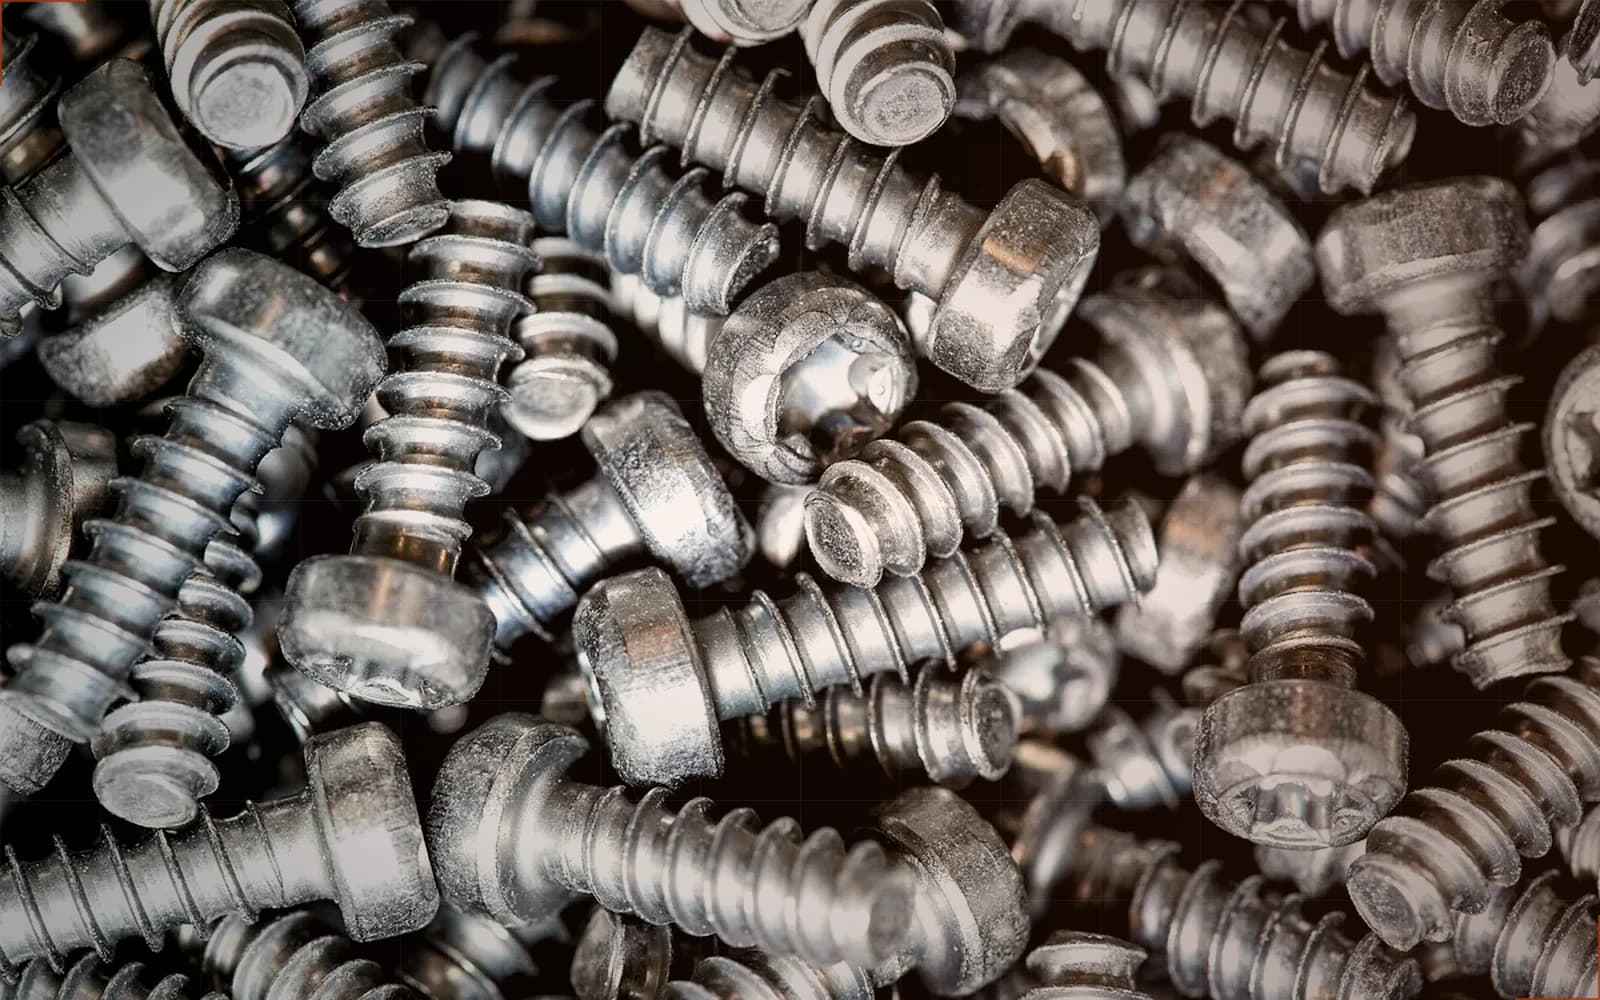
Tamboreamento Vibratório
Rebarbação em lote por tambor cheio: toda aresta quebrada, toda rebarba removida, a preço de volume.
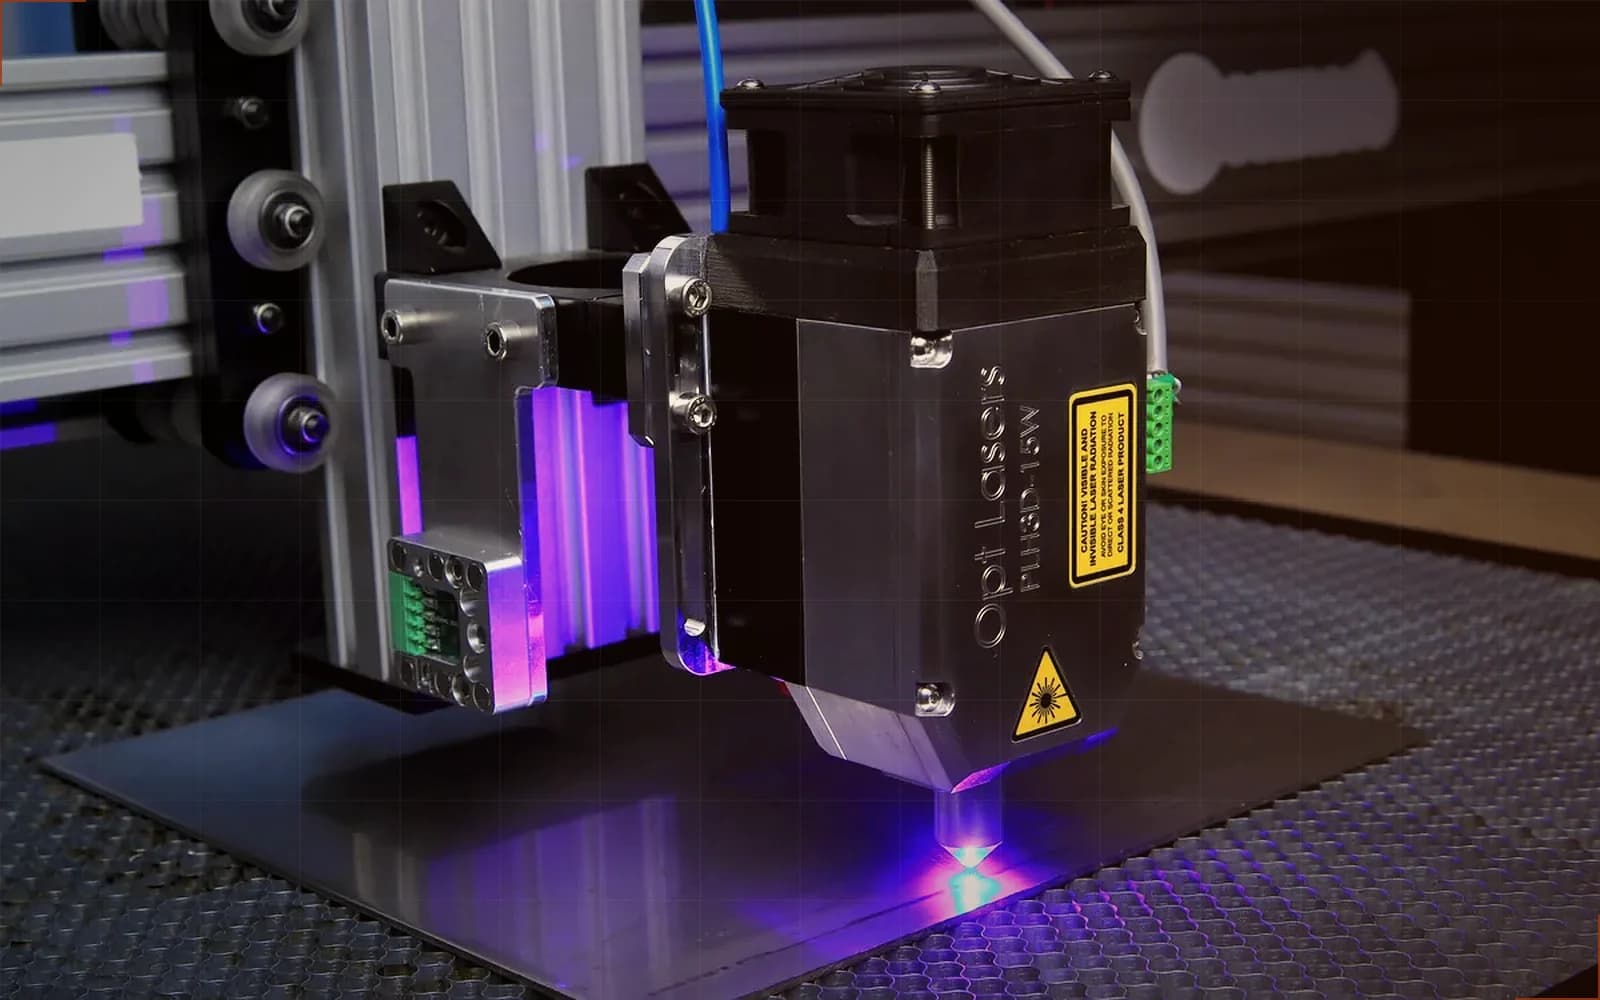
Gravação a Laser
Identificação permanente sem alteração dimensional: números de série, logotipos e códigos gravados, não colados.
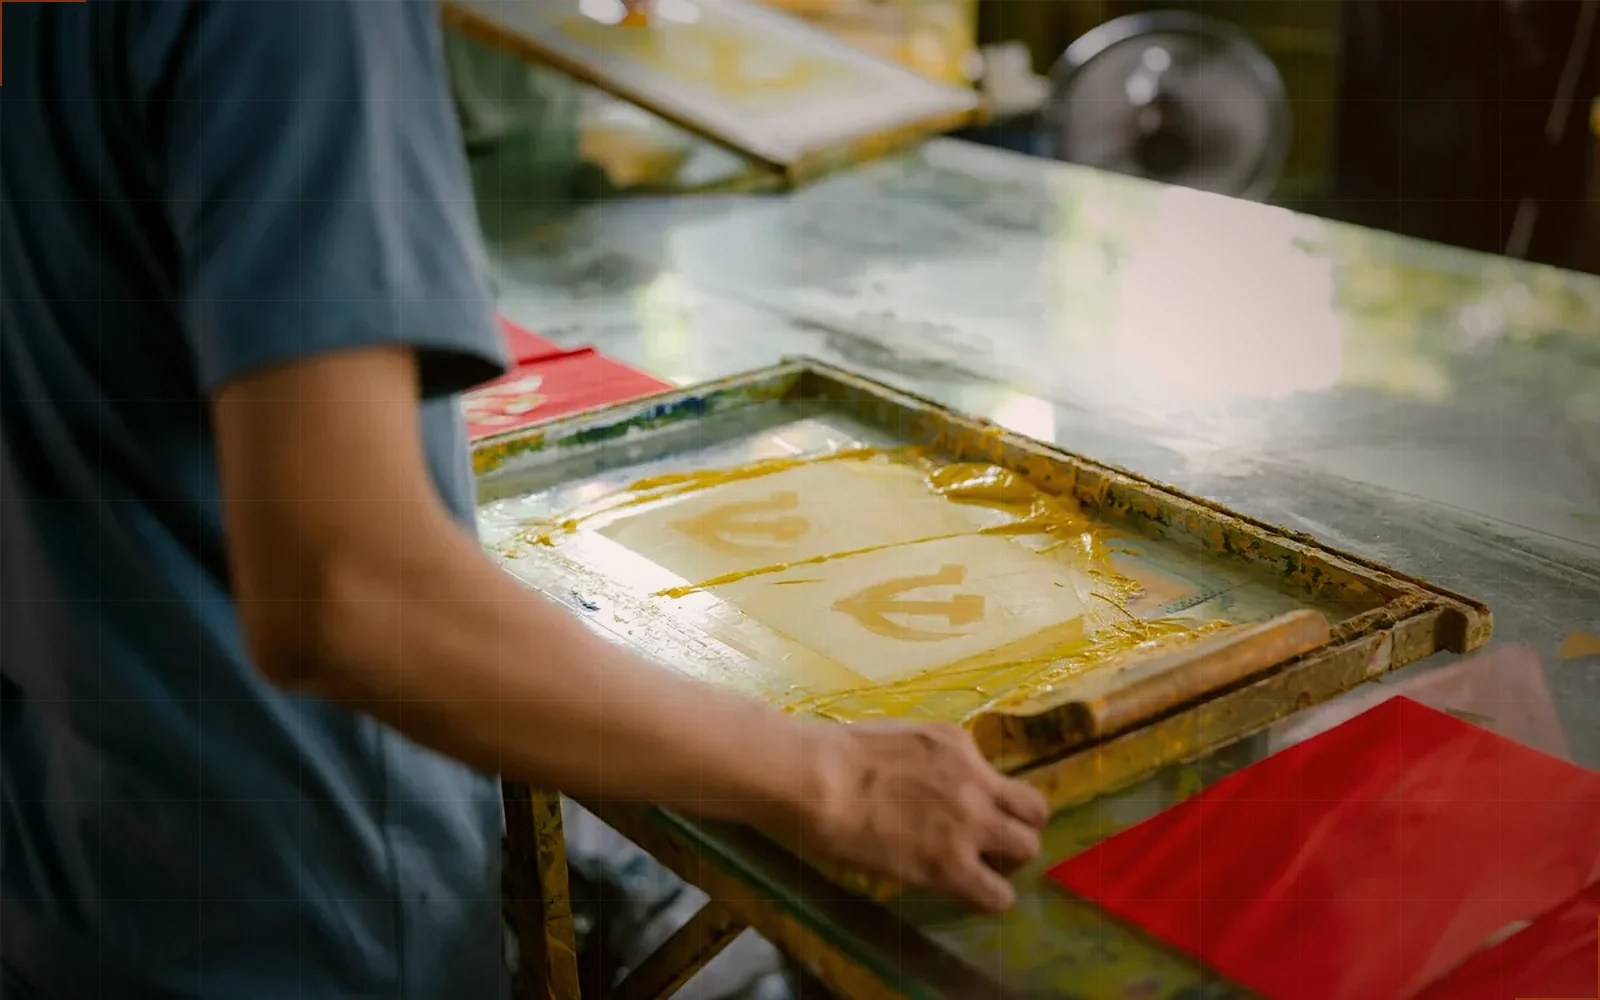
Serigrafia
A marcação multicolorida: legendas e logotipos em tinta onde o tom único do laser não basta.
Aplicações típicas
- Juntas e estruturas de robôs sob alta carga
- Quadros de drones de competição e núcleos de gimbal
- Conexões e suportes aeronáuticos
- Componentes de veículos de alto desempenho
Indústrias
Comparação com ligas similares
| Propriedade | Alumínio 7075-T6 | Alumínio 6061-T6 | Alumínio 6063-T5 | Alumínio 2024-T351 |
|---|---|---|---|---|
| Resistência à tração | 572 MPa | 310 MPa | 186 MPa | 470 MPa |
| Limite de escoamento | 503 MPa | 276 MPa | 145 MPa | 325 MPa |
| Dureza | 150 HB | 95 HB | 60 HB | 120 HB |
| Densidade | 2.81 g/cm³ | 2.70 g/cm³ | 2.69 g/cm³ | 2.78 g/cm³ |
| Índice de preço | $$ | $ | $ | $$ |
| Usinabilidade | 3/5 | 5/5 | 4/5 | 3/5 |
Perguntas sobre Alumínio 7075-T6
017075-T6 ou 6061-T6 para uma peça usinada — como decidir?
Decida pelo que limita a peça. Se é limitada por resistência ou fadiga, o 7075-T6 vence com folga: cerca de 500 MPa de escoamento contra aproximadamente 275 MPa do 6061-T6, e é isso que permite afinar uma parede ou reduzir uma seção. Se é limitada por rigidez, o 7075 não compra nada — as duas ligas têm essencialmente o mesmo módulo elástico (cerca de 70 GPa), então um suporte que deforma demais em 6061 vai deformar igual em 7075, custando mais. Se o conjunto for soldado, use 6061. Nos dois casos, coloque a têmpera no desenho; "7075" sozinho não é especificação.
02O 7075 pode ser soldado?
Não por soldagem convencional por fusão. O 7075 é propenso a trincas a quente, e a zona termicamente afetada perde as propriedades T6 pelas quais a liga foi escolhida. Projete a junta mecanicamente — parafusos, ajustes prensados, insertos roscados, pinos — ou passe os membros soldados para 6061 e mantenha o 7075 nas peças usinadas sob carga. Soldagem por fricção (FSW) de 7075 existe, mas é um processo especializado, não uma operação de oficina.
03O 7075 anodiza tão bem quanto o 6061?
Anodiza, mas não de forma idêntica. Tipo II e hardcoat Tipo III funcionam no 7075; o zinco e o cobre da liga deixam a camada anódica mais opaca e um pouco mais escura que no 6061, e a anodização colorida sai menos vívida e pode variar entre corridas. Trate a anodização no 7075 como acabamento funcional — proteção contra corrosão e desgaste — e reserve a cor cosmética para peças em 6061 quando possível. Especifique máscara para roscas e faces de datum e informe quais dimensões valem após o revestimento. Diferente do 6061, o 7075 nu não deve ficar exposto: anodize ou cromatize qualquer superfície que verá umidade.
04T6, T651 ou T73 — qual têmpera o desenho deve especificar?
T651 é chapa T6 aliviada de tensões por estiramento. Especifique-a para qualquer peça de parede fina ou assimétrica usinada de chapa: remover material de um estoque T6 comum libera tensões residuais e a peça se move. T73 (T7351 para chapa) é superenvelhecida para resistir à corrosão sob tensão ao custo de cerca de 10–15% de resistência; use onde a peça sofre tração sustentada em ambiente úmido ou marinho, sobretudo na direção transversal curta do grão. T6 simples serve para peças compactas e simétricas em serviço benigno. Seja qual for a escolha, escreva-a no desenho ao lado da liga.
05Qual é o limite real ao usinar paredes finas em 7075?
Deformação, não corte. O 7075 usina limpo e mantém dimensão bem; a dificuldade em paredes finas é a tensão residual do estoque se liberando à medida que o material sai, além da pressão de corte flexionando a parede. As respostas práticas são estoque T651 aliviado de tensões, desbaste simétrico pelos dois lados, passe de acabamento com baixo engajamento e — nas seções mais finas — um alívio de tensões entre desbaste e acabamento. No desenho, identifique quais espessuras de parede e planicidades são funcionais, para que a inspeção seja planejada na condição de fixação pretendida e não em estado livre em tudo.
06Usinabilidade 7075 vs 6061 — qual é realmente mais difícil de usinar?
Mais difícil de cortar, mais fácil de acabar. O 7075-T6 fica em torno de 150 HB contra cerca de 95 HB do 6061-T6, então exige mais potência de eixo-árvore e desgasta ferramenta mais rápido — é nesse sentido que é o material mais difícil, e a razão de receber nota menor de usinabilidade e custar mais por peça. Mas é bem menos pastoso: o 6061 tende a formar aresta postiça e gerar cavacos emaranhados, enquanto o 7075 quebra o cavaco de forma limpa e mantém um acabamento superficial mais fino — por isso o passe de acabamento costuma ser mais previsível no 7075. O risco real de usinagem no 7075 não é dureza nem cavaco: é a distorção quando a tensão residual deixa a chapa, e as respostas são material aliviado T651, desbaste simétrico pelos dois lados e um passe de acabamento leve. Escolha a liga pelo carregamento primeiro; a usinabilidade muda o preço, não a engenharia.
Usinagem CNC por país
Tem uma peça em mente?
Envie CAD ou desenho. CNC elegível recebe estimativa instantânea; outros processos seguem para revisão de engenharia. Protegido por NDA desde o primeiro byte.
Iniciar RFQ