Serviço
Usinagem 5 Eixos
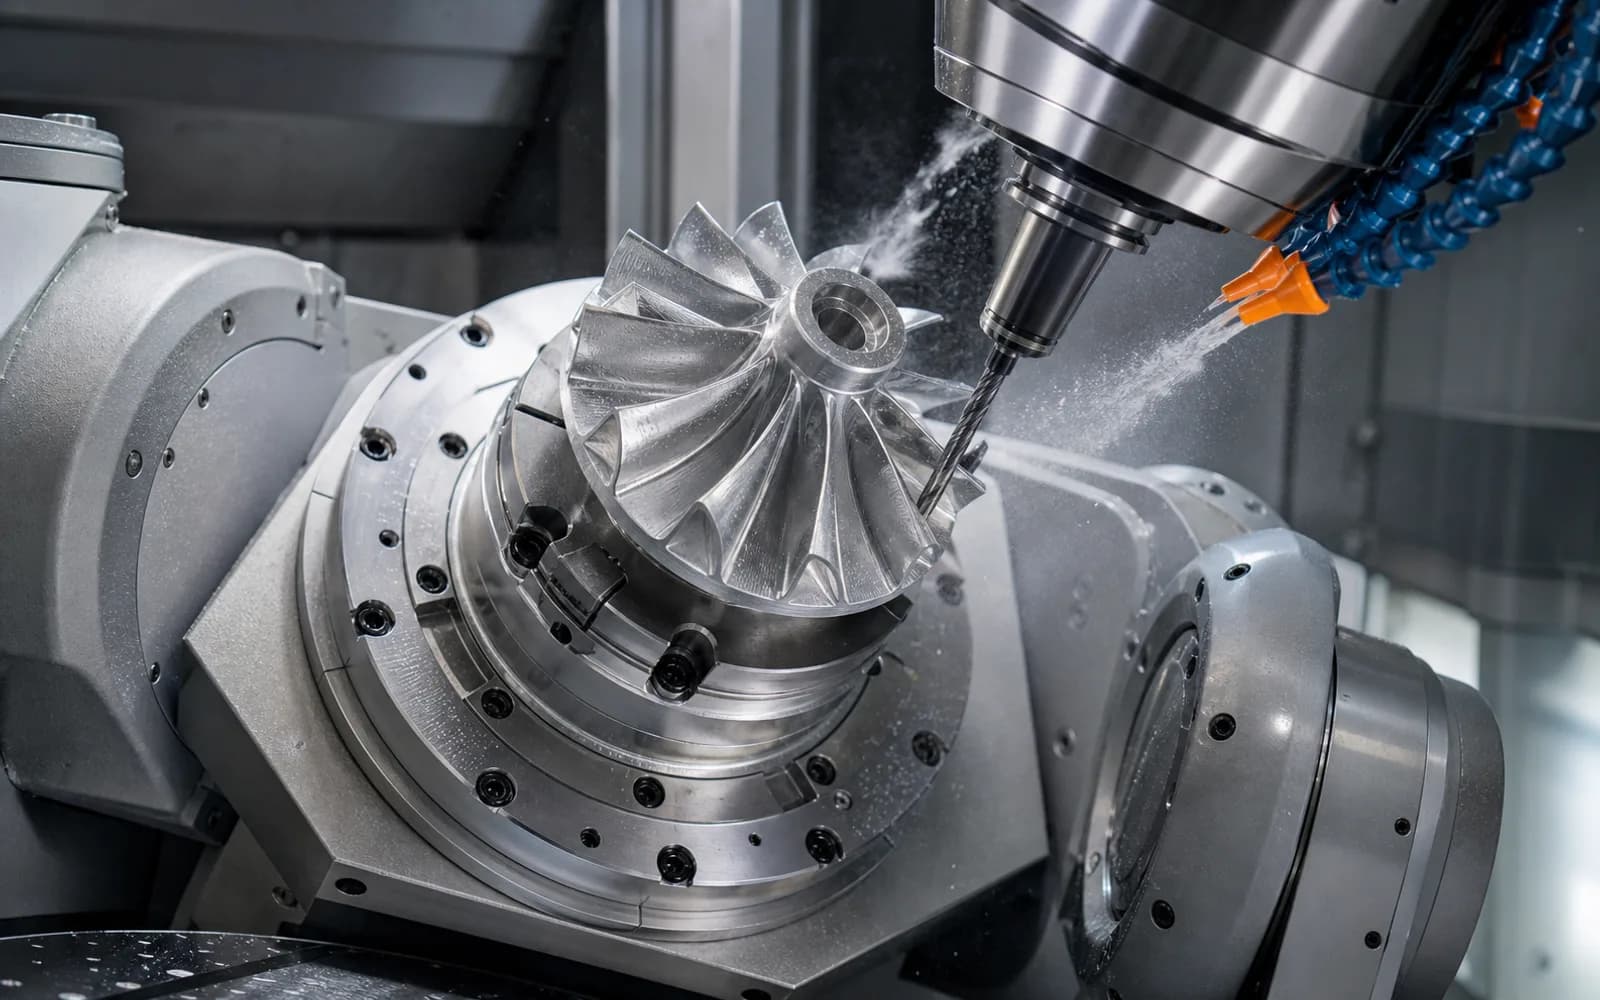
Usinagem 5 eixos simultâneos para rotores, superfícies de forma livre e geometrias em ângulos compostos.
Capacidades
| Parameter | Value |
|---|---|
| Configuração | Mesa trunnion, 5 eixos simultâneos |
| Envelope máximo da peça | Ø650 × 500 mm |
| Precisão de posicionamento | ±0,005 mm |
| Modos | Simultâneo completo + posicional 3+2 |
| Prazo típico | 5 a 10 dias úteis |
Aplicações típicas
- Carcaças de juntas e punhos robóticos
- Rotores e pás de turbomáquinas
- Protótipos de implantes ortopédicos
- Suportes estruturais aeroespaciais
Pecas fabricadas com este processo
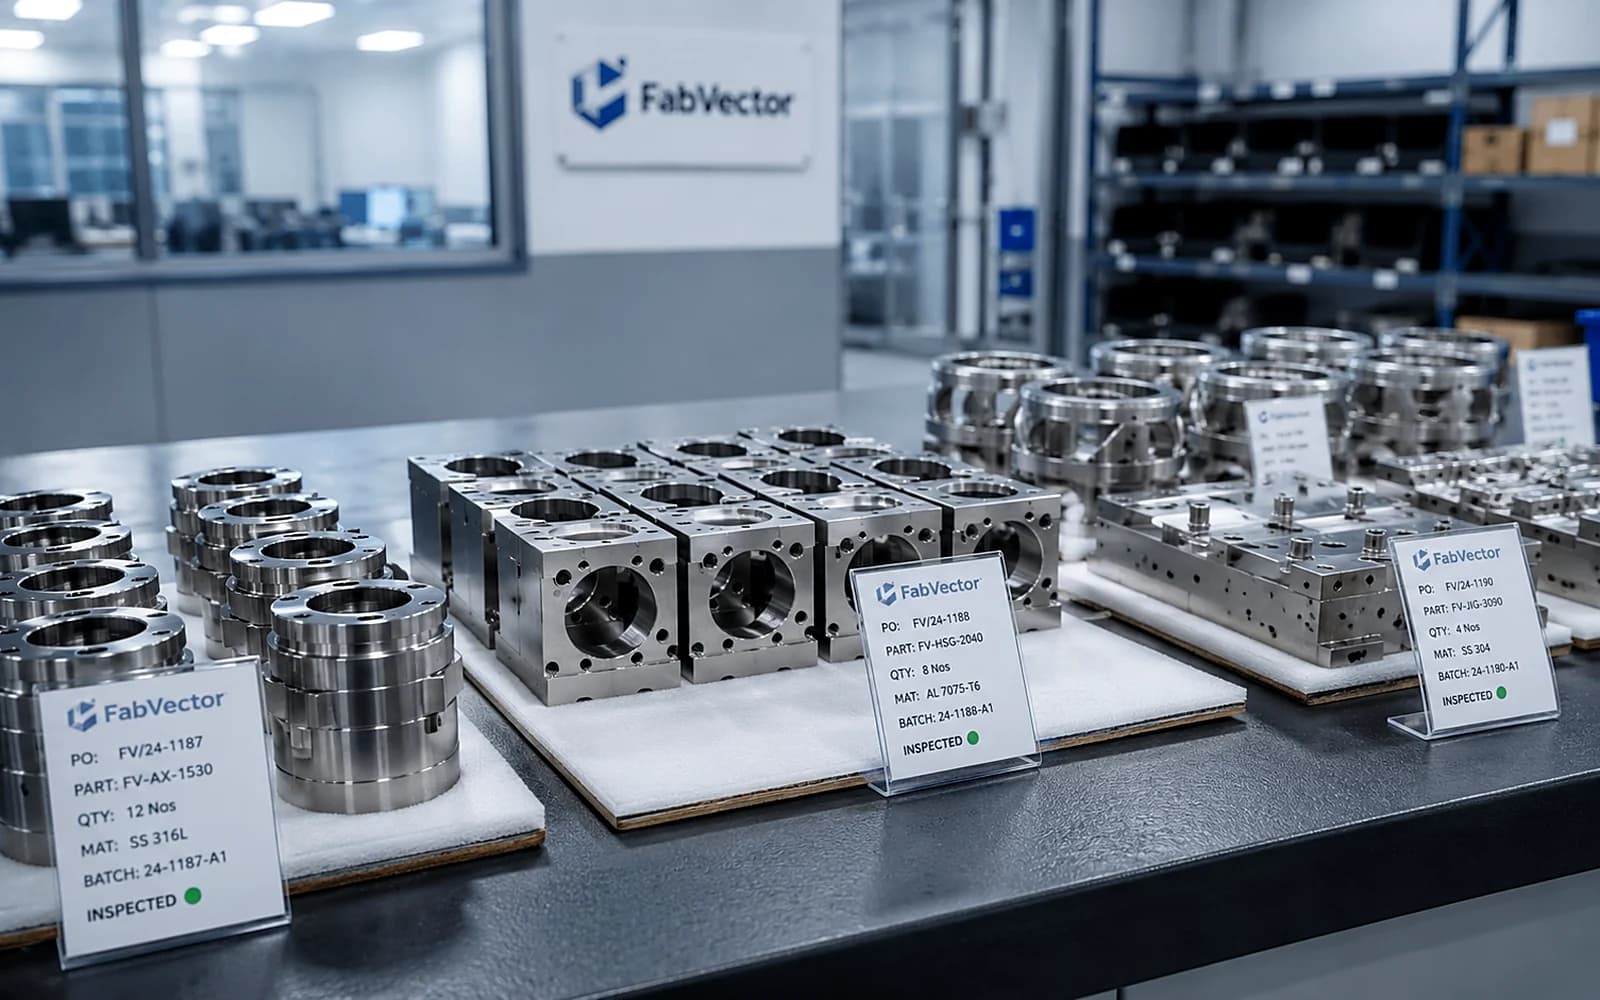
Gabinetes e Carcaças Usinados em CNC
Carcaças monolíticas com datums controlados, interfaces vedadas e acabamento pronto para montagem.
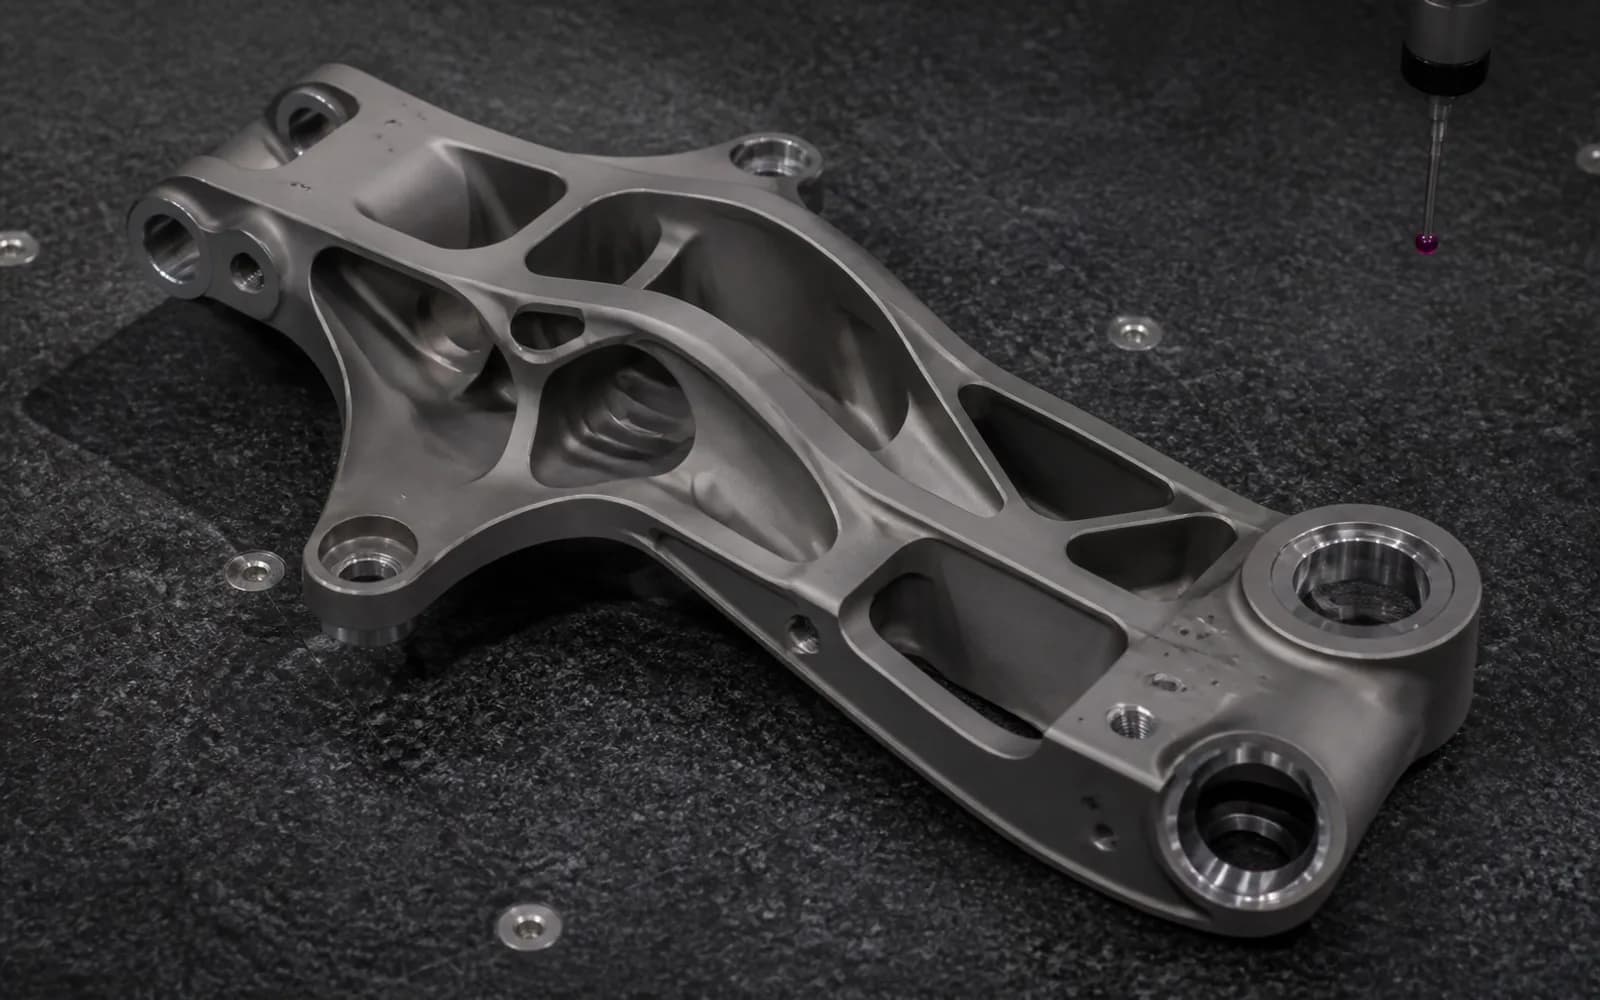
Suportes e Bases Usinados em CNC
Peças estruturais que mantém interfaces alinhadas sem massa desnecessária.
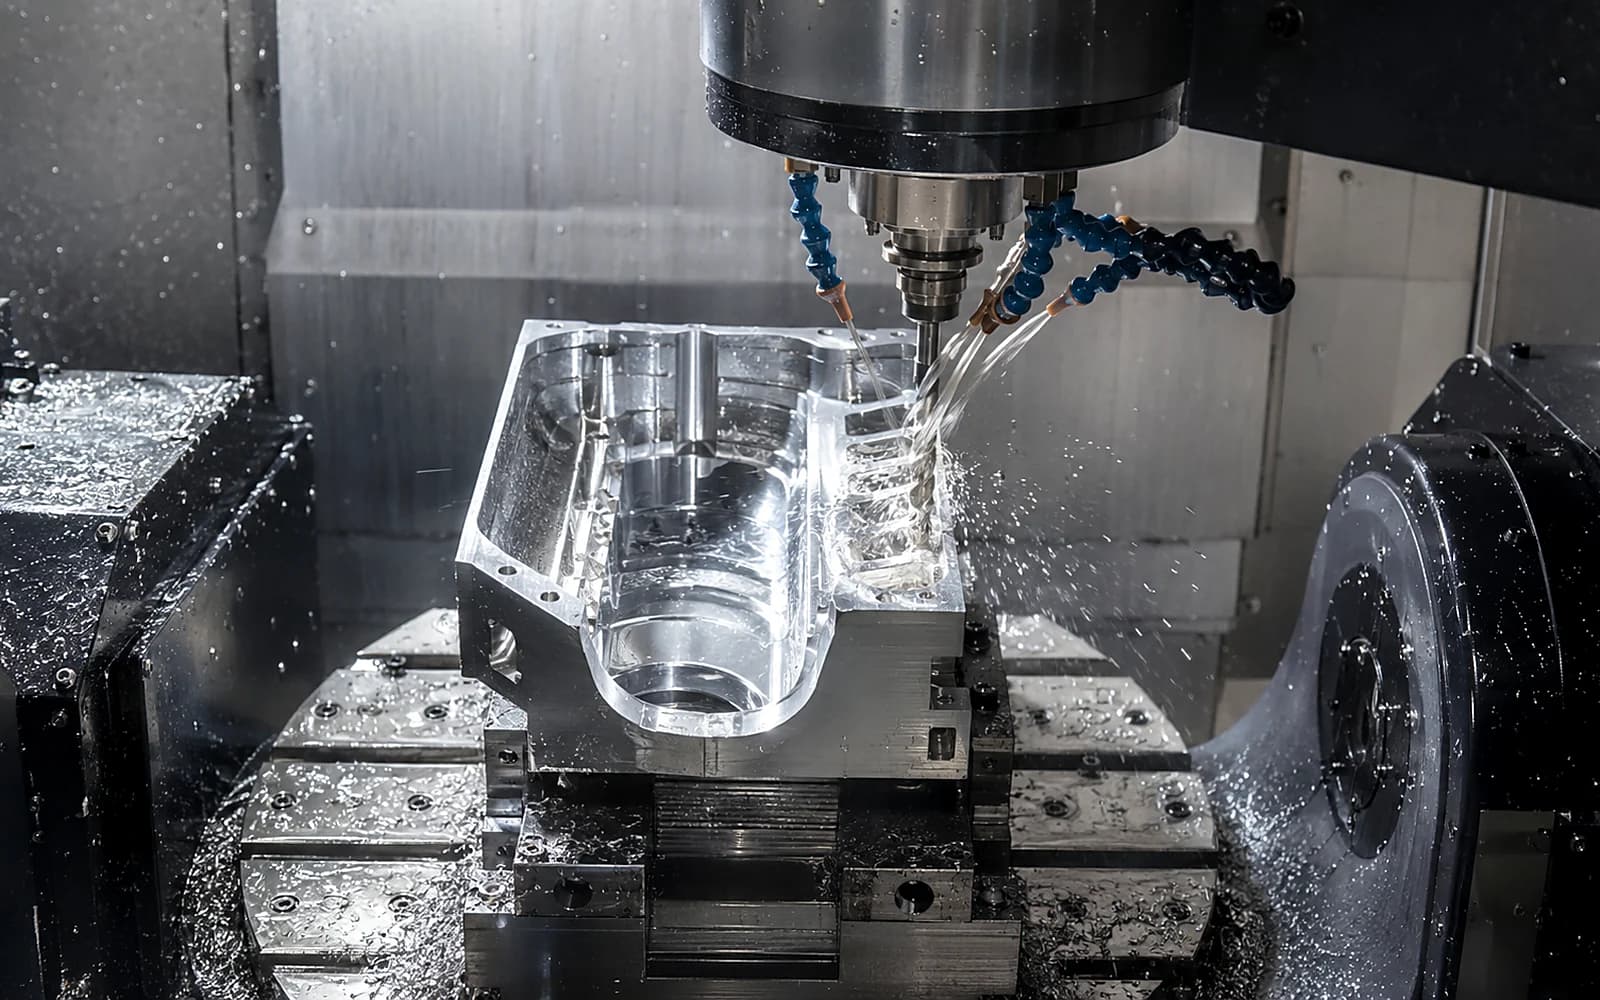
Manifolds Usinados em CNC
Canais cruzados, interseções limpas e geometria de vedação controlados em uma única peça.
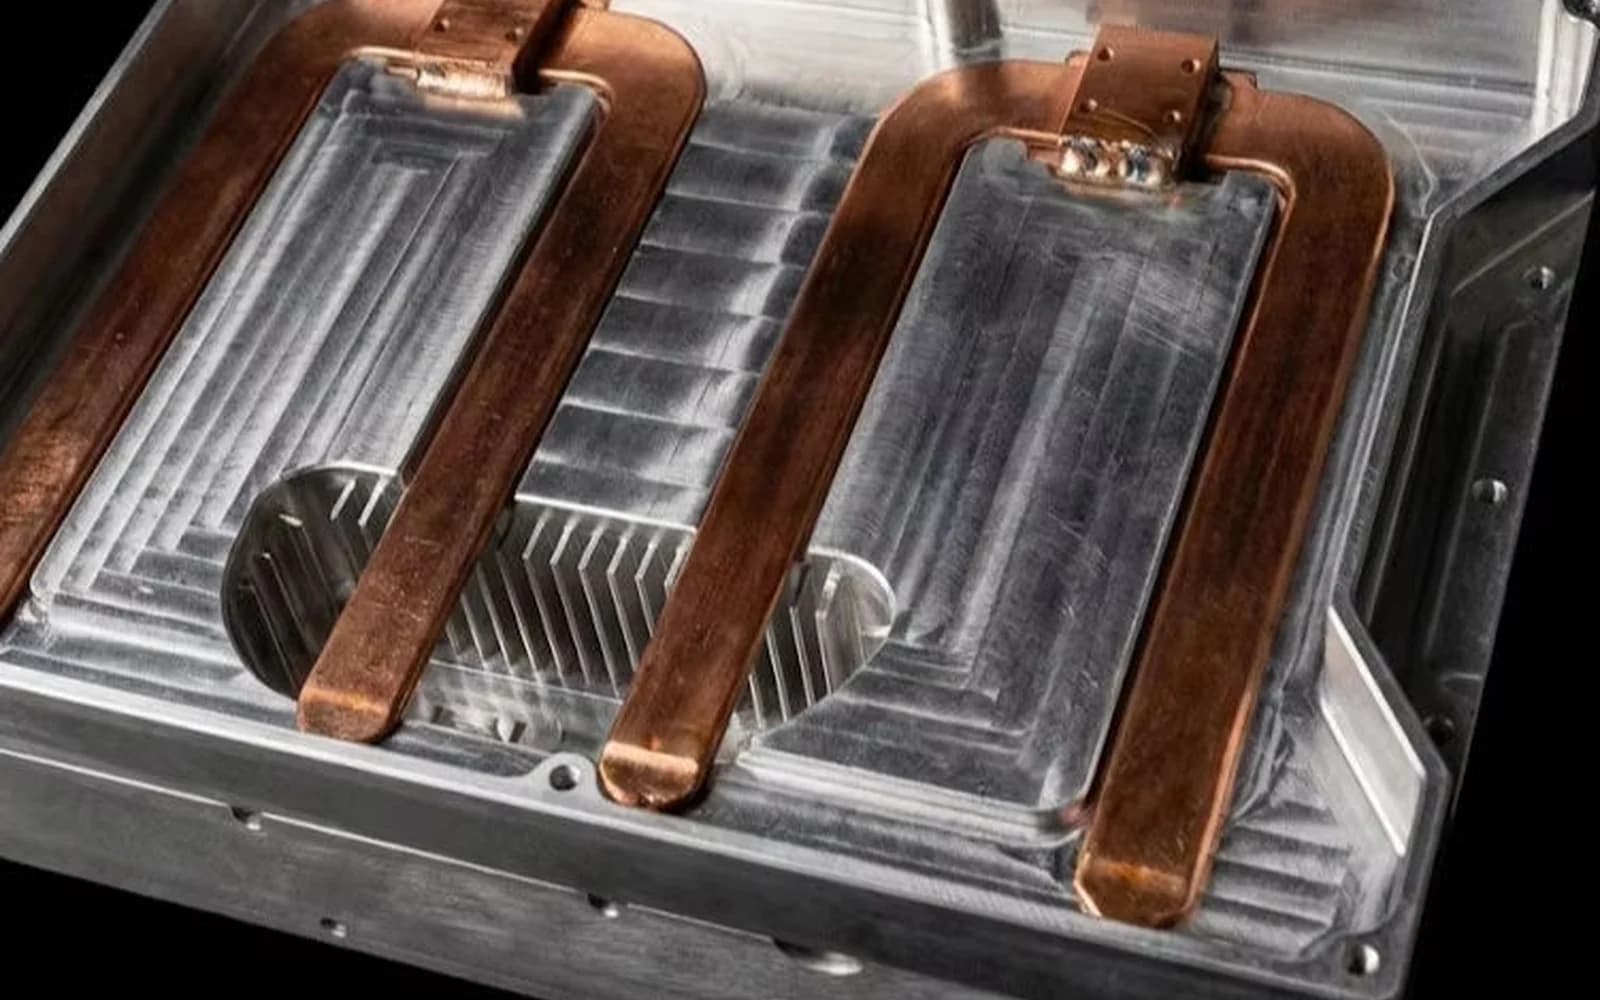
Dissipadores e Cold Plates Usinados em CNC
Superfícies térmicas, canais e interfaces vedadas fabricados como um sistema controlado.
Perguntas sobre Usinagem 5 Eixos
01Quando uma peça realmente precisa de usinagem 5 eixos em vez de 3 eixos?
Três situações. Primeira, quando características em várias faces precisam manter relação apertada com um único esquema de datums — cada refixação numa máquina de 3 eixos adiciona erro de fixação, e o 5 eixos elimina isso usinando essas faces numa única fixação. Segunda, quando a geometria é de forma livre: pás de rotor, passagens de turbina, carcaças orgânicas, qualquer coisa em que o eixo da ferramenta precise inclinar continuamente para seguir a superfície. Terceira, quando furos ou bolsos em ângulo composto exigiriam dispositivos angulares sob medida. Uma peça prismática com características em uma ou duas faces não ganha nada com 5 eixos e custa mais; envie como trabalho de 3 eixos.
02Posicional 3+2 ou 5 eixos simultâneos — qual minha peça precisa?
O 3+2 inclina a peça para um ângulo fixo e depois usina em três eixos: a precisão e o acabamento do trabalho em 3 eixos com o acesso de cinco, e cobre a maioria das características em ângulo composto, furos inclinados e peças multiface. O 5 eixos simultâneo move os cinco eixos ao mesmo tempo e é necessário quando a própria superfície é curva e concordada — rotores, faces esculpidas, rebaixos que seguem um caminho curvo — ou quando um padrão uniforme de crista numa face de forma livre importa. Você não especifica o método no desenho; especifica geometria e tolerâncias, e o planejamento de processo escolhe o modo. Se linhas de transição entre trajetórias são inaceitáveis numa face visível, diga — é isso que leva um trabalho de 3+2 para simultâneo.
03Usinagem 5 eixos é mais cara?
Por hora-máquina, sim. Por peça acabada, muitas vezes não. O 5 eixos elimina fixações e os dispositivos que as acompanham, encurta o percurso pela oficina e remove o erro de refixação — que é onde as cadeias de tolerância entre faces normalmente se perdem —, então frequentemente economiza também retrabalho e tempo de inspeção. A forma honesta de decidir é contar o que a peça exigiria numa máquina de 3 eixos: quantas fixações, quantos dispositivos e quantas tolerâncias precisam se manter entre faces. Uma peça simples é mais barata em 3 eixos. Uma peça de precisão multiface normalmente sai mais barata em 5 eixos quando esses custos são contados, e o prazo é menor.
04Como devo cotar uma peça de 5 eixos no desenho?
Parta de um esquema de datums primário — A, B, C — no qual a peça possa ser fixada de forma realista para a operação principal, e referencie tudo a ele; é isso que permite à máquina manter as relações numa única fixação. Use perfil de superfície para faces de forma livre com uma zona de tolerância declarada, em vez de espalhar cotas pontuais pela superfície. Referencie furos em ângulo composto com tolerâncias de posição aos mesmos datums. Evite cotas encadeadas que cruzam faces. E declare como as superfícies de forma livre serão aceitas — escaneamento por CMM contra o modelo CAD é o método usual — para que a inspeção seja planejada antes de a peça ser usinada, não discutida depois.
05Quais são os limites práticos — alcance da ferramenta, cantos internos, rebaixos?
O alcance é definido pela relação comprimento/diâmetro da ferramenta: uma característica profunda e estreita exige uma ferramenta longa e delgada que deflete e vibra, então abra a característica, adicione saída ou aceite um acabamento mais grosseiro no fundo. Cantos internos verticais carregam o raio da ferramenta que os usina — especifique um raio de canto pelo menos tão grande quanto a ferramenta esperada, ou o canto vai para EDM. Rebaixos são possíveis em 5 eixos, mas cada um precisa de folga para o porta-ferramenta além da fresa; modele o caminho do porta-ferramenta, não só o da ferramenta. A correção mais barata para os três é uma revisão de manufaturabilidade no STEP antes de congelar o desenho.
Materiais recomendados
Alumínio 7075-T6
Alumínio grau aeronáutico: resistência de aço com um terço do peso.
Titânio Grau 5 (Ti-6Al-4V)
Metade do peso do aço com resistência total, bioinerte e imune à corrosão — com preço à altura.
Aço Inoxidável 17-4 PH
Inox que endurece como aço-ferramenta: 1.310 MPa em H900 com distorção mínima.
Alumínio 6061-T6
O alumínio CNC padrão: resistente para a maioria das aplicações, usina rápido e anodiza bem.
Páginas relacionadas
Usinagem CNC
Fresamento, torneamento, 5 eixos, tipo suíço, eletroerosão e retífica sob o mesmo teto. Um upload, um parceiro responsável.
Fresamento CNC
Usinagem vertical de 3 e 4 eixos para carcaças, suportes, manifolds e peças estruturais.
Torneamento CNC
Tornos com ferramentas acionadas para eixos, pinos, buchas e conexões roscadas até Ø406 mm.
Usinagem Suíça
Tornos de cabeçote móvel para peças torneadas pequenas, esbeltas e de alta precisão a partir de Ø1 mm.
Tem uma peça em mente?
Envie CAD ou desenho. CNC elegível recebe estimativa instantânea; outros processos seguem para revisão de engenharia. Protegido por NDA desde o primeiro byte.
Iniciar RFQ